جوشکاری سازههای فلزی؛ تکنیکهای اجرای اتصالات فولادی Structural Welding
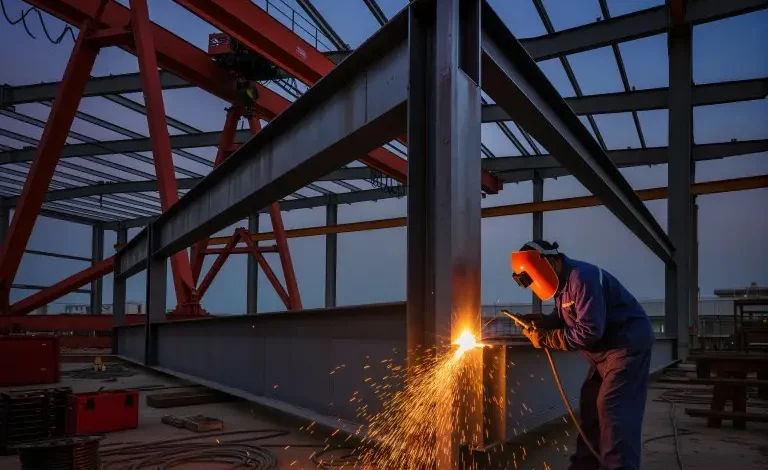
جوشکاری سازههای فلزی یکی از بنیادیترین فرآیندهای مهندسی است که بدون آن امکان ساختن پلها، ساختمانهای بلند، برجهای مخابراتی و سایر سازههای بزرگ بهصورت ایمن و پایدار وجود ندارد. این رشته نه تنها بهعنوان یک تکنیک تولید، بلکه بهعنوان یک علم پیشرفته در حوزه متالورژی، مکانیک و استانداردهای ایمنی شناخته میشود. در این مقاله به بررسی جامع تکنیکهای اجرای اتصالات فولادی، انواع روشهای جوش، معیارهای کیفیت و نکات ایمنی میپردازیم تا خوانندگان بتوانند با درک عمیقتری از این حوزه، تصمیمات بهتری در پروژههای خود اتخاذ کنند.
اهمیت جوشکاری در سازههای فولادی
سازههای فولادی بهدلیل وزن سبک، مقاومت بالا در برابر نیروهای استاتیک و دینامیک و قابلیت بازسازی، در پروژههای عمرانی و صنعتی بهکار گرفته میشوند. اما این مزایا تنها زمانی تحقق مییابد که اتصالات بین اعضای سازه بهدقت و با کیفیت مناسب جوش شوند. هر نقص در جوش میتواند منجر به کاهش تحمل بار، افزایش خطر شکست ناگهانی و در نهایت هزینههای تعمیر و نگهداری بالا شود. به همین دلیل، استانداردهای بینالمللی مانند ISO 3834 و AWS D1.1 برای تضمین کیفیت جوشهای سازهای تنظیم شدهاند.
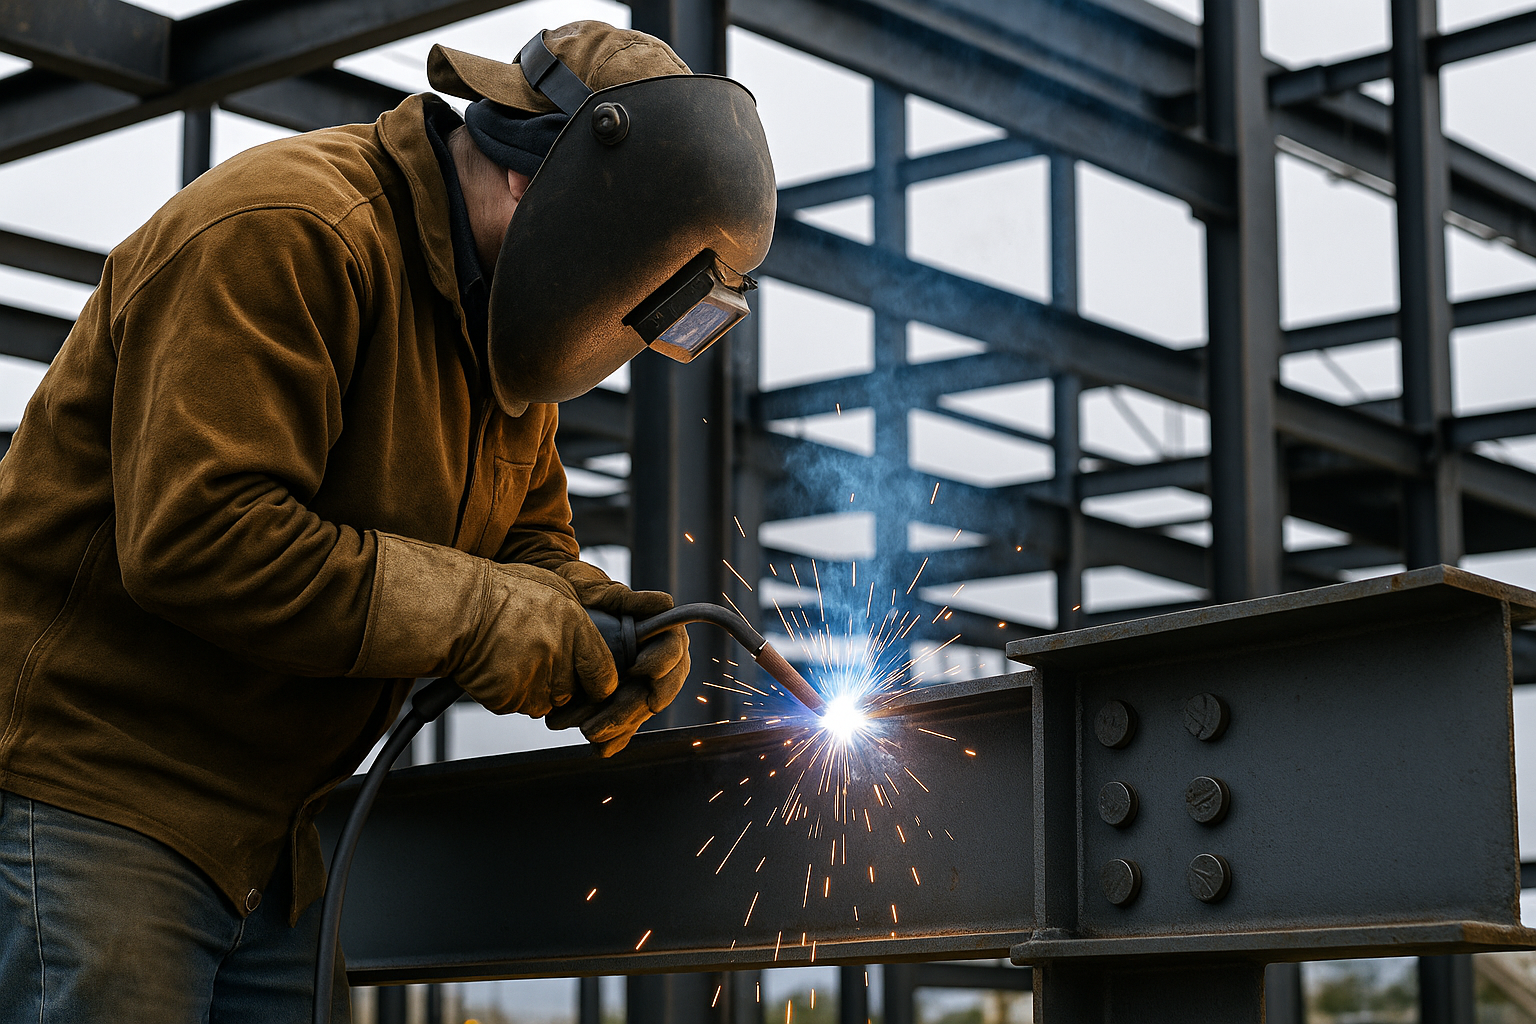

دستهبندی انواع اتصالات جوشی
در جوشکاری سازههای فلزی، اتصالات بهصورت کلی به دو دسته اصلی «اتصالات استاتیک» و «اتصالات دینامیک» تقسیم میشوند. اتصالات استاتیک شامل اتصالاتی هستند که بیشتر تحت بارهای ثابت مانند وزن خود سازه قرار میگیرند، در حالی که اتصالات دینامیک تحت بارهای متغیر مانند زلزله یا باد شدید عمل میکنند. هر دو نوع اتصال نیازمند انتخاب مناسب روش جوش، پرتوهای حرارتی و مواد پرکننده هستند.
اتصالات تخت (Butt Joint)
در این نوع اتصال، دو قطعه فلزی بهصورت همسطحی در کنار یکدیگر قرار میگیرند و جوش در مرز تماس ایجاد میشود. این روش برای انتقال بارهای محوری بسیار مؤثر است.
اتصالات لبهای (Fillet Joint)
در این حالت، دو قطعه بهصورت L‑شکل بههم میپیوندند؛ جوش در گوشه اتصال انجام میشود. این نوع اتصال بیشتر در چارچوبهای ستونی و تیرهای افقی بهکار میرود.
اتصالات زاویهای (Corner Joint) و اتصال لولهای (Pipe Joint)
اتصالات زاویهای برای ترکیب قطعات در زوایای مختلف استفاده میشود؛ در حالیکه اتصال لولهای برای جوشکاری لولههای استوانهای در خطوط انتقال فشار یا ساختارهای تحت فشار بهکار میرود.
روشهای جوشکاری متداول در سازههای فولادی
در عمل، مهندسان بر اساس نوع ماده، ضخامت، موقعیت جغرافیایی و شرایط کاری، یکی از روشهای زیر را انتخاب میکنند. هر روش مزایا و محدودیتهای خاص خود را دارد.
جوش آرک دستی (SMAW)
یکی از قدیمیترین و پرکاربردترین روشهاست که با استفاده از الکترود پوششدار، آرک ایجاد میشود. این روش برای موقعیتهای بیرونی، دسترسی محدود و جوهای مختلف مناسب است؛ اما نیاز به مهارت بالا و کنترل دقیق جریان دارد.
جوش گاز معدنی (GMAW) – جوش MIG/MAG
در این تکنیک، الکترود بهصورت سیم پیوسته بهکار میرود و گاز محافظ (آرگون یا ترکیبی) برای جلوگیری از اکسیداسیون در حین جوش فراهم میشود. GMAW سرعت بالایی دارد و برای جوشهای ضخیم و تولید انبوه مناسب است.
جوش قوس الکتریکی ترکیبی (FCAW)
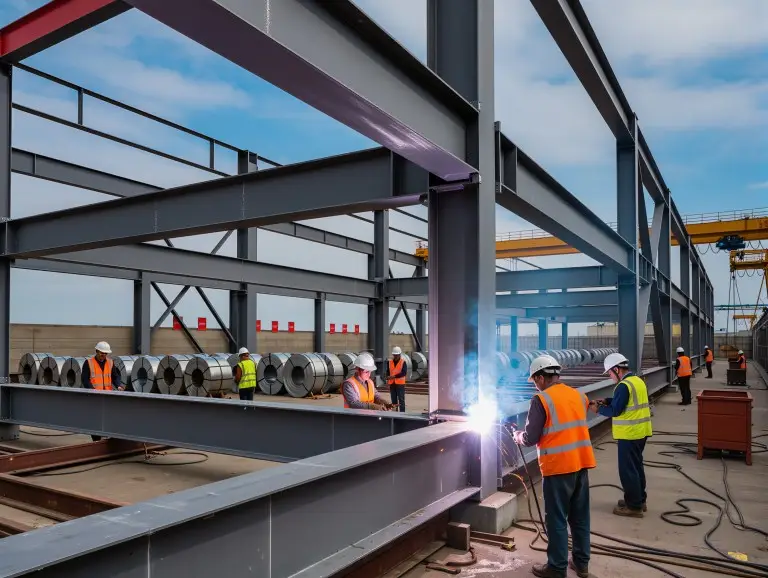
این روش ترکیبی از SMAW و GMAW است؛ الکترود هستهای همراه با پوشش، بهصورت خودجوش (Self‑shielded) یا با گاز محافظ (Gas‑shielded) استفاده میشود. FCAW برای جوشکاری در محیطهای صنعتی با تهویه محدود بسیار مفید است.
جوش آرک تکگاز (GTAW) – جوش TIG
با استفاده از الکترود تونجی و گاز آرگون یا هیدروژن، این روش امکان کنترل دقیق دما و عمق نفوذ جوش را فراهم میکند. GTAW برای جوشهای با کیفیت بالا، قطعات نازک و ترکیبهای خاص فلزی مانند آلومینیوم و تیتانیوم ایدهآل است.
جوش آرک زیرآب (SAW)
در این روش، آرک در زیر لایهای از ذرات فلزی (Flux) مخفی میشود؛ این کار باعث کاهش پرتوهای UV و بهبود کیفیت جوش میشود. SAW برای جوشکاری ضخیم و تولیدات بزرگ در کارخانهها کاربرد دارد.
استانداردها و کدهای کیفیت جوشکاری
برای اطمینان از دوام و ایمنی سازهها، رعایت استانداردهای بینالمللی و ملی ضروری است. سازمانهای معتبری مانند AWS (American Welding Society)، ISO (International Organization for Standardization) و ASME (American Society of Mechanical Engineers) مجموعهای از روشها، آزمونها و معیارهای پذیرش را تعریف میکنند. بهعنوان مثال، کد AWS D1.1 بهطور خاص به جوشکاری سازههای فولادی میپردازد و شامل موارد زیر است:
- تعیین حداقل اندازه جوش بر اساس بارهای اعمال شده.
- روشهای آزمون غیر مخرب (NDT) نظیر رادار، بازرسی سونوگرافی و آزمون رادیوگرافی.
- شرایط پیشگرمایش و پسگرمایش برای جلوگیری از ترکخوردگی.
کنترل کیفیت و آزمونهای غیر مخرب (NDT)
پس از اتمام جوش، استفاده از روشهای NDT برای تشخیص عیوب داخلی یا سطحی امری حیاتی است. آزمونهای رایج عبارتند از:
- آزمون رادیوگرافی (X‑Ray): برای شناسایی حفرهها، ترکها و نوزنهای جوش.
- آزمون سونوگرافی (UT): برای بررسی عمق ترکها و تشخیص عدم انسجام در جوشهای ضخیم.
- آزمون ماگنتیک (MT): برای کشف ترکهای سطحی در قطعات مغناطیسی.
نتایج این آزمونها باید بر اساس معیارهای پذیرش استانداردها ارزیابی شده و در صورت نیاز، جوشهای ناموفق باید بازسازی یا تعمیر شوند.
نکات ایمنی در جوشکاری سازههای فولادی
جوشکاری در مقیاس بزرگ خطرات خاصی را به همراه دارد؛ از جمله اشعه UV، گازهای سمی، اسپاکهای فلزی و خطرات حرارتی. برای کاهش این خطرات، اقدامات زیر الزامی است:
- استفاده از ماسک جوشکاری با فیلتر مناسب و پوششهای محافظ چشمی.
- استفاده از دستکشهای مقاوم در برابر حرارت و پوشیدن لباسهای ضد شعله.
- تهویه مناسب محیط کار بهمنظور حذف گازهای سمی مانند CO و O3.
- آموزش منظم پرسنل در زمینه روشهای اضطراری و استفاده از تجهیزات اطفای حریق.
پیشرفتهای فناوری و آینده جوشکاری سازهای
با گسترش فناوریهای دیجیتال، روشهای نوین جوشکاری نیز به بازار وارد شدهاند. استفاده از رباتهای جوشکاری خودکار، سیستمهای کنترل لیزری و شبیهسازی عددی (Finite Element Analysis) برای پیشبینی رفتار جوش تحت بارهای مختلف، بهخصوص در پروژههای بزرگ مانند پلهای معلق و برجهای آسمانخراش، نقش اساسی دارند. این فناوریها نه تنها سرعت کار را افزایش میدهند، بلکه دقت و تکرارپذیری جوشها را بهصورت چشمگیری بهبود میبخشند.
نتیجهگیری
جوشکاری سازههای فلزی یک هنر و علم ترکیبی است که با رعایت استانداردهای بینالمللی، استفاده از روشهای مناسب و اجرای دقیق آزمونهای کیفیت میتواند به ساختن سازههای ایمن، مقاوم و طولانیمدت منجر شود. توجه ویژه به نکات ایمنی، آموزش مستمر نیروی کار و بهرهگیری از فناوریهای نوین، راهکارهای کلیدی برای بهبود عملکرد در این حوزه میباشند. با درک عمیق از تکنیکهای مختلف جوشکاری و پیروی از روشهای بهروز، میتوان آیندهای پایدار و پر از ساختارهای مهندسی پیشرفته را برای کشورمان رقم زد.